
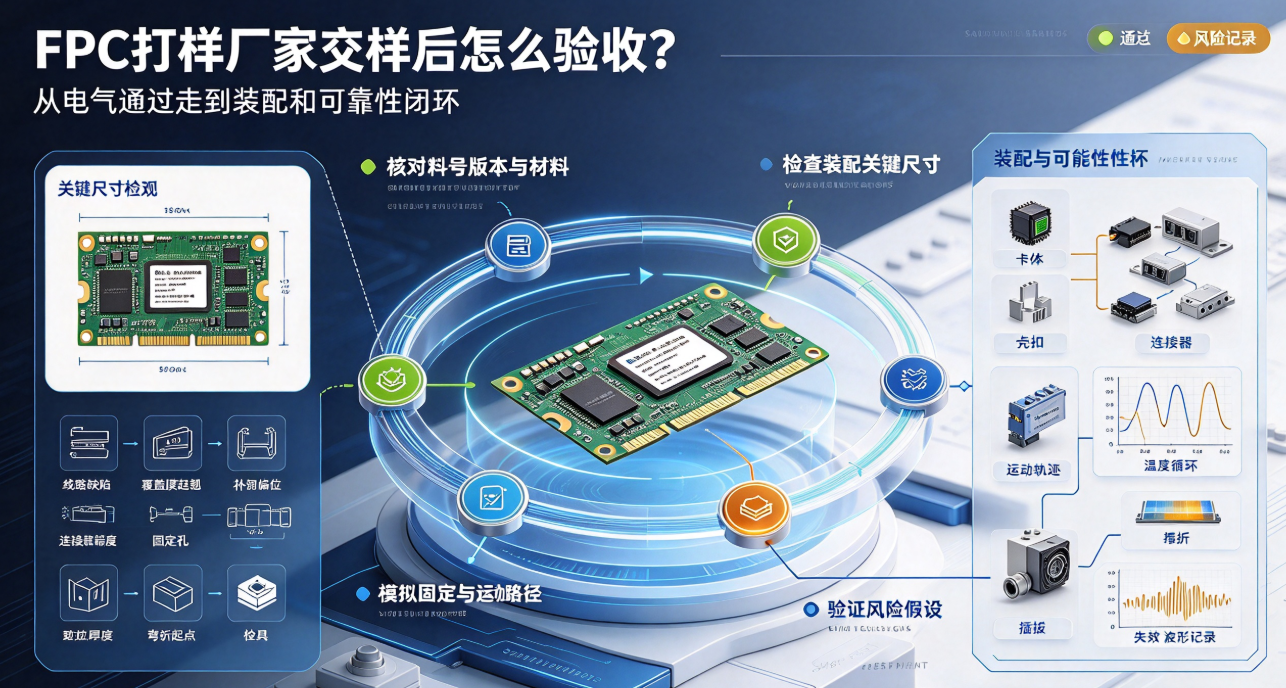
FPC試作品の受入検査を導通確認と外観検査のみで行うと、曲げ耐性、組立適合性、はんだ付け品質、材料特性などの問題を見逃すリスクがあります。本稿では、納品確認→静的試験→組立検証→動的試験→問題クローズの5ステップに沿って、実行可能な受入検査手法を体系化します。
FPC試作メーカーに依頼して試作品を製作した後、最もよく見られる誤りは「配線が導通し、外観に異常がないため、そのまま受領承認する」ことです。試作段階の本来の価値は、単にFPCが点灯または導通することを証明することではなく、設計・材料・製造・組立間の潜在的な干渉や不整合を早期に発見し、次版設計および量産へ向けた信頼性の高いフィードバックを提供することにあります。
第一ステップ:受入検査前に試作品の識別情報を確定する
到着後、まず品番、図面バージョン、BOM、積層構成、材料グレード、銅厚、表面処理方式、数量、製造日を確認します。複数回にわたる試作の場合、試作品のラベルと検査報告書が一致しているかを厳密に確認し、旧バージョン試作品を新バージョンの検証結果として誤用しないよう注意が必要です。
納期短縮のため、メーカーが一時的な代替材料、補強材の変更、または量産非対応の工程を使用した場合も、受入記録に明記しなければなりません。材料および工程の明確な識別情報がなければ、その後の信頼性データは再利用が困難になります。
第二ステップ:外観および寸法検査は、組立リスクに焦点を当てる
標準的な検査項目には、配線欠陥、傷、折り目、汚染、カバーフィルムの浮き上がり、補強材の位置ずれ、バリ、ランド状態が含まれます。また、重要な寸法については、コネクタ端部の厚み、接触点位置、固定穴、曲げ開始位置、ブランチ長、部品高さを重点的に確認します。
フレキシブル基板は、図面で規定された状態(例:曲げ形状)から無理に伸ばして測定してはならず、成形・筐体への貼合・収容を前提とする場合は、専用検具または実機構造を用いて干渉、引張、圧痕、クリップ嵌合などの適合性を検証します。
第三ステップ:電気的試験は実装機能と連動させる
裸板では、オープン/ショート、絶縁抵抗、インピーダンス、導通チェックを実施可能ですが、FPCAではさらに、はんだ接合部、部品極性、機能信号、および必要に応じたプログラム動作試験を追加します。試験ポイントおよび判定閾値は、試作発注前に明確に定義しておく必要があります。試作品到着後に「何を合格とするか」を臨時に決定することは避けてください。
第四ステップ:試作品を実機または等価構造に組み込む
組立検証では、最終的な固定点、コネクタ、ネジ、クリップ、曲げパス、隣接部品を模擬します。電子式ギアシフト機構およびロボット関節では、動作中の摩擦、ねじれ、コネクタへの偏荷重を観察;車載照明製品では、貼合精度、セグメント間の継ぎ目、熱源回避性能を確認します。
試作品が平置き状態では正常でも、実際の組立後に瞬断や局所的な浮き上がりが発生した場合、故障時の姿勢、写真、テスト波形を必ず記録し、その後で分解を行ってください。分解行為により故障状態が変化してしまうのを防ぐためです。
第五ステップ:信頼性評価は設計判断を支援する目的で実施する
温度サイクル、曲げ試験、振動試験、抜き差し試験、リフローはんだ付け、またはエイジング試験は、「試験を実施した」という形式的成果のために行うものではありません。各試験は明確なリスク仮説に基づき実施されなければならず、例えば「カバーフィルムが高低温環境下で剥離しないか」「ダイナミック領域で断線しないか」「熱応力によりはんだ接合部が劣化しないか」などです。
受入検査における問題のクローズ方法
問題を設計・材料・製造工程・試験・組立の5カテゴリに分類する
一時対策、責任者、次版での修正箇所、およびその検証方法を明確にする
旧バージョン試作品、在庫中間品、新バージョンの隔離が必要かどうかを確認する
再試験または第2ラウンド試作品により、問題が確実に解消されたことを証明する
得られた結論は、量産用制御計画および受入検査基準へ反映・定着させる
弘億精密は、FPCのエンジニアリング試作、試作品受入検査支援、およびFPCA検証サービスを提供しています。お客様が受入検査を単なる「納品チェック」から「設計閉ループ」へと進化させることで、改版サイクルを短縮し、試作品を真正に量産に貢献させることが可能になります。